

Bitte hinterlassen Sie uns eine Nachricht
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

Zhejiang Zechen Intelligent Equipment Co., Ltd.
Polyurethan (PU) ist das gängige Material für Rakelblätter, dessen Härte nach der Shore-A-Skala bewertet wird.
Faustregel: Weichere Rakel erzeugen dickere Farbschichten; härtere Rakel erzeugen dünnere Farbschichten.
Der Rakel muss 2–4 cm über jede Kante des gedruckten Musters hinausragen, ohne den bedruckbaren Bereich innerhalb des Siebrahmens zu überschreiten.
Der eingeschlossene Winkel zwischen Rakel und Siebschablone wird normalerweise zwischen 60° und 75° gehalten. Größere Winkel erzeugen dünnere Tintenschichten mit schärferen Druckkanten; Kleinere Winkel führen zu dickeren Tintenschichten. Beim Drucken gekrümmter Oberflächen, wie z. B. bei Flaschenkörpern, müssen sich sowohl der Winkel als auch der Druck an die Bogenoberfläche anpassen, um rundum eine gleichmäßige Tintendicke zu erreichen und eine ungleichmäßige Beschichtung zu verhindern.
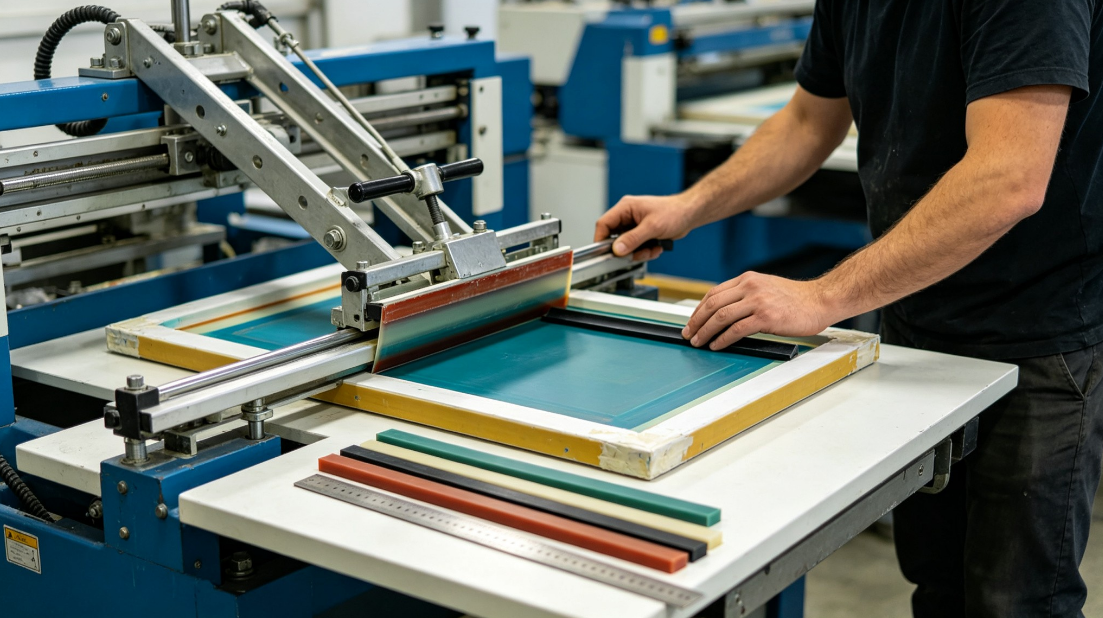
Stellen Sie den Druckdruck so ein, dass sich die Siebschablone nach jedem Druckhub gerade vom Untergrund abhebt. Übermäßiger Druck verstopft die Schablonen und beschleunigt den Verschleiß der Klinge. Sorgen Sie für eine gleichmäßige Druckgeschwindigkeit: Automatische Siebdrucker, die mit hoher Geschwindigkeit laufen, müssen mit relativ harten Rakeln und Tinte mit der richtigen Viskosität ausgestattet sein. Sperren Sie bei halbautomatischen Maschinen mit manuellem Be- und Entladen die Druck- und Geschwindigkeitsparameter, um Farbunterschiede zwischen verschiedenen Bedienerschichten zu vermeiden.
Kerben, Grate, abgerundete Kanten oder mit Lösungsmittel aufgequollene Klingen führen zu Streifen und fehlenden Druckbereichen auf fertigen Produkten. Verwenden Sie einen speziellen Rakelschärfer oder feinkörniges Schleifpapier, um die Klinge zu einer sauberen, geraden rechtwinkligen Kante zu schleifen. Wischen Sie den Gummistaub vor dem erneuten Einbau vollständig ab. Tauschen Sie den Rakel aus, wenn die Klinge zu kurz geschliffen ist oder der Gummistreifen altert und hart wird; Verwenden Sie abgenutzte Teile nicht weiter.
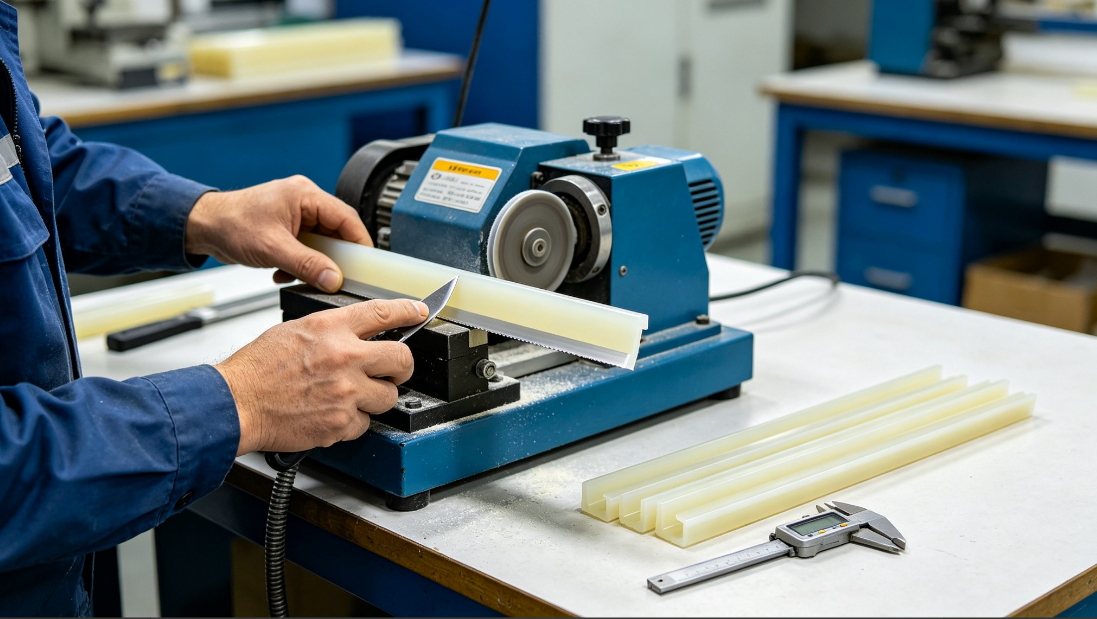
Lassen Sie 20–25 mm der Gummiklinge über den Saugfußhalter hinausragen. Ein zu langer Vorsprung verursacht Biegung und Vibration; Ein unzureichender Überstand führt zu einem zu steifen Kontakt und einer schlechten Untergrundanpassung. Der montierte Rakel muss flach aufliegen und an beiden Enden einen gleichmäßigen Druck ausüben. Wischen Sie nach Abschluss der Produktion die restliche Tinte von der Klinge ab. Bewahren Sie die Rakel vertikal oder flach auf. Vermeiden Sie direkte Sonneneinstrahlung, starke Kompression und längeres Eintauchen in Lösungsmittel, um eine Verformung des Gummis zu verhindern.
Obwohl der Rakel als geringfügiges Verbrauchsmaterial betrachtet wird, ist er ein entscheidender Prozessfaktor für die Druckqualität. Standardisieren Sie Härte, Profilform, Winkel und Druck sowie regelmäßiges Schärfen und rechtzeitigen Austausch. Sowohl Flachbett- als auch Siebdruckmaschinen mit gebogener Oberfläche liefern stabile, gleichmäßige Druckergebnisse. Selbst erstklassige Siebdruckgeräte sind auf gut gewartete Rakel und qualifizierte Bediener angewiesen.

September 15, 2026
Mail an Lieferanten
September 15, 2026
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.